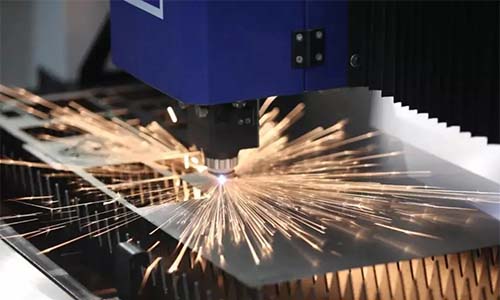
钣金折弯加工的过程中工艺是非常注重的,制作工艺包含了电焊焊接、激光切割等流程,还有折弯,但不管是弯曲半径还是弯曲视角,都需要很注意,以防不能满足到客户的要求设计方案。
钣金折弯工艺与方法有哪些?
1、悬空折弯
冲芯将工件压入凹模,工件边向上弯折并形成夹角。冲芯将工件压入凹模的深度越大,角度就越小。冲芯和凹模之间留有空隙,每种夹角都需要特定路径。机床控制系统同时计算路径与相应的冲压力。路径与冲压力取决于模具、材料与产品特性(夹角、长度)。
2、模中折弯
冲芯将工件完全压入凹模,工件与冲芯之间不留空隙。这种工序被称为合模。冲芯与凹模必须精确相互贴合。每种夹角与形状都需要相应的模具组件。工件一旦完全压入,冲芯则无法继续向下移动。机床控制系统继续提升冲压力,直至达到规定值。
3、翻板折弯
机床内置的折弯摆臂由C 形型材构成,其上安装有下部与上部折弯模具。折弯时C 形型材向上或向下移动,或是进行小范围椭圆形运动,即翻转。通过翻板折弯技术还可使用同一模具在单个部件上实现多种半径尺寸的高效折弯。
4、折边与压合(组合折弯)
钣金边缘通常被完全弯折,随后折边相互平行。成品件整体因此更加稳定或是形成边缘防护。随后折边内通常需要挂入其他零件。折边与压合分为两个步骤完成:首先操作员预先折好30° 夹角,然后将工件重新放入并压合夹角。压合中弯边则完全相互挤压。折边是路径依赖型,压合却是力度依赖型。
钣金折弯加工当加工原材料弯曲的情况下,其圆弧区上表层遭受拉申,里层遭受缩小,因此在同样薄厚的状况下,弯曲的半经越小原材料的拉申和缩小就越比较严重,乃至导致缝隙和断裂。
钣金加工弯曲零件的总体设计的情况下,应防止过小的弯曲圆弧,其最少折弯半经是弯曲件的直边高度,因此弯曲件的直边高度也不可以很小。当钣金弯边侧面含有倾斜角的弯曲件时,侧边的最少高度为折弯件上的孔边距。
钣金折弯加工还有,弯曲线应绕开规格基因突变的部位,目地是为了更好地避免斜角处应力造成弯裂。最好将弯曲线挪动一定间距,以离去规格基因突变处为基本准则,才可以确保弯曲实际效果。
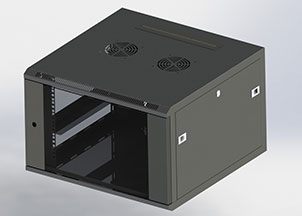
我们拥有先进的五金加工设备,满足各种工艺需求,可支持各种钣金加工,五金配件、机箱、机柜及建筑装饰材料铝单板加工,我们提供差异化定制服务,全方位满足您个性化需求,给您更好的产品。欢迎留言!
获取朝华五金最新消息