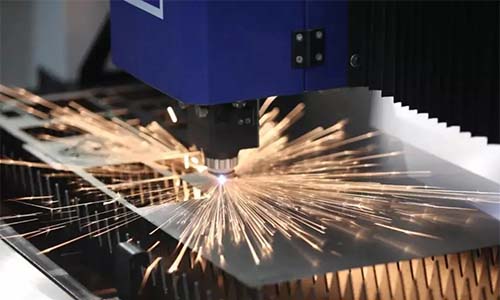
折弯是一种变形形式,也是钣金加工中折弯的一种主要工艺;另一种加工工艺是使用夹具或模具将工件固定在适当位置,并策略性地在其上施加力。施加的力必须超过材料的屈服强度才能引起零件的塑性变形,此过程会在轴上形成 V 形、U 形或通道形状,从而创建新的零件几何形状。弯曲会改变形状,但工件的体积保持不变。
折弯设计的小技巧
1、弯曲半径
弯曲半径必须至少为材料厚度的 1 倍,以防止零件断裂或变形。弯曲半径应保持一致以最小化成本。同一平面上的所有折弯都应设计在一个方向上,以防止零件重新定向。这既省钱又省时间。大而厚的零件不应该有小弯曲,因为它很容易变得不准确。内弯曲半径应至少等于材料厚度。
2、卷曲
卷曲的外半径必须至少是材料厚度的两倍。孔距卷边的距离至少应等于卷边半径加上材料厚度。其他弯曲应远离卷曲,距离至少为材料厚度的 6 倍加上卷曲半径。
3、并排弯曲
除非绝对必要,否则应避免连续弯曲。连续弯曲的一个常见问题是难以将已经弯曲的零件安装在模具上。然而,当不可避免时,中间部分应比法兰长。
4、倒角边
法兰上的倒角必须为弯曲留出足够的空间,以避免零件变形。
5、零件厚度
零件必须始终具有均匀的壁厚。能够制造厚度达 6.35 毫米的弯曲钣金零件,但此公差主要取决于几何形状。
6、孔槽间隙
孔距弯头的距离至少应为材料厚度的 2.5 倍。插槽需要更为避免凸出效果,请将这些特征放置在距零件边缘至少 2 倍材料厚度的距离处。
7、埋头孔间隙
钣金件上的埋头孔通常使用手动工具生产。它们的深度不得超过材料厚度的 0.6 倍。这意味着在 10 毫米厚的材料中埋头孔的最大深度应为 6 毫米。埋头孔与弯头之间的最小距离必须为材料厚度的 3 倍,与边缘的距离为 4 倍,彼此之间的距离为 8 倍。
8、下摆
折边是在零件边缘创建的折叠,以创建安全的圆形边缘。共有三种下摆设计,设计规则不同。对于开口折边,最小内径应至少等于材料厚度,因为较大的直径会导致圆度损失。为确保完美弯曲,返回长度应为材料厚度的 4 倍。泪珠下摆还应具有等于材料厚度的最小内径。开口应至少为材料厚度的 1/4 倍,而运行长度应至少为半径后材料厚度的 4 倍。
9、槽口和标签的间隙
凹口到弯曲的距离应至少是材料厚度加上弯曲半径的 3 倍。另一方面,标签必须彼此相距 1 毫米或材料厚度,以最大值为准。
10、工艺切口
为了避免弯曲处的鼓胀和撕裂,减压切口是必不可少的。释放切口的宽度至少应等于材料厚度,长度应大于折弯半径。
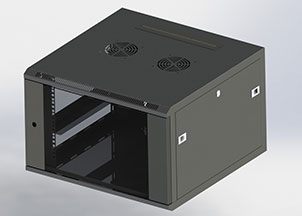
朝华五金提供高精度、快速和优质的钣金加工服务,用于使用钣金制造零件、机箱、机柜等,使用自动弯曲技术,我们保证成品零件的高精度和质量。想要获得即时报价,请将您的需求及时告诉我们,我们24小时在线为您解决!
获取朝华五金最新消息